Куюп жасалган дөңгөлөктөр деген эмне? аныктамасы, процесси жана сатып алуу боюнча колдонмо
Басылган дөңгөлөктөр катуу 6061-T6 алюминий блогунан экстремалдык басым астында калыпка келтирилип, куюлган дөңгөлөктөр менен салыштырууга болбой турган тыгызырык дандын түзүлүшүн түзөт. Бул колдонмодо басылган дөңгөлөктөр деген эмне, алар кантип жасалат, куюлган дөңгөлөктөрдөн кандайча айырмаланат жана импортчулар заказ берээрден эмне текшериши керек экендиги түшүндүрүлөт.
2026/11/11
Кыргызча: Окуу: 0
News Details
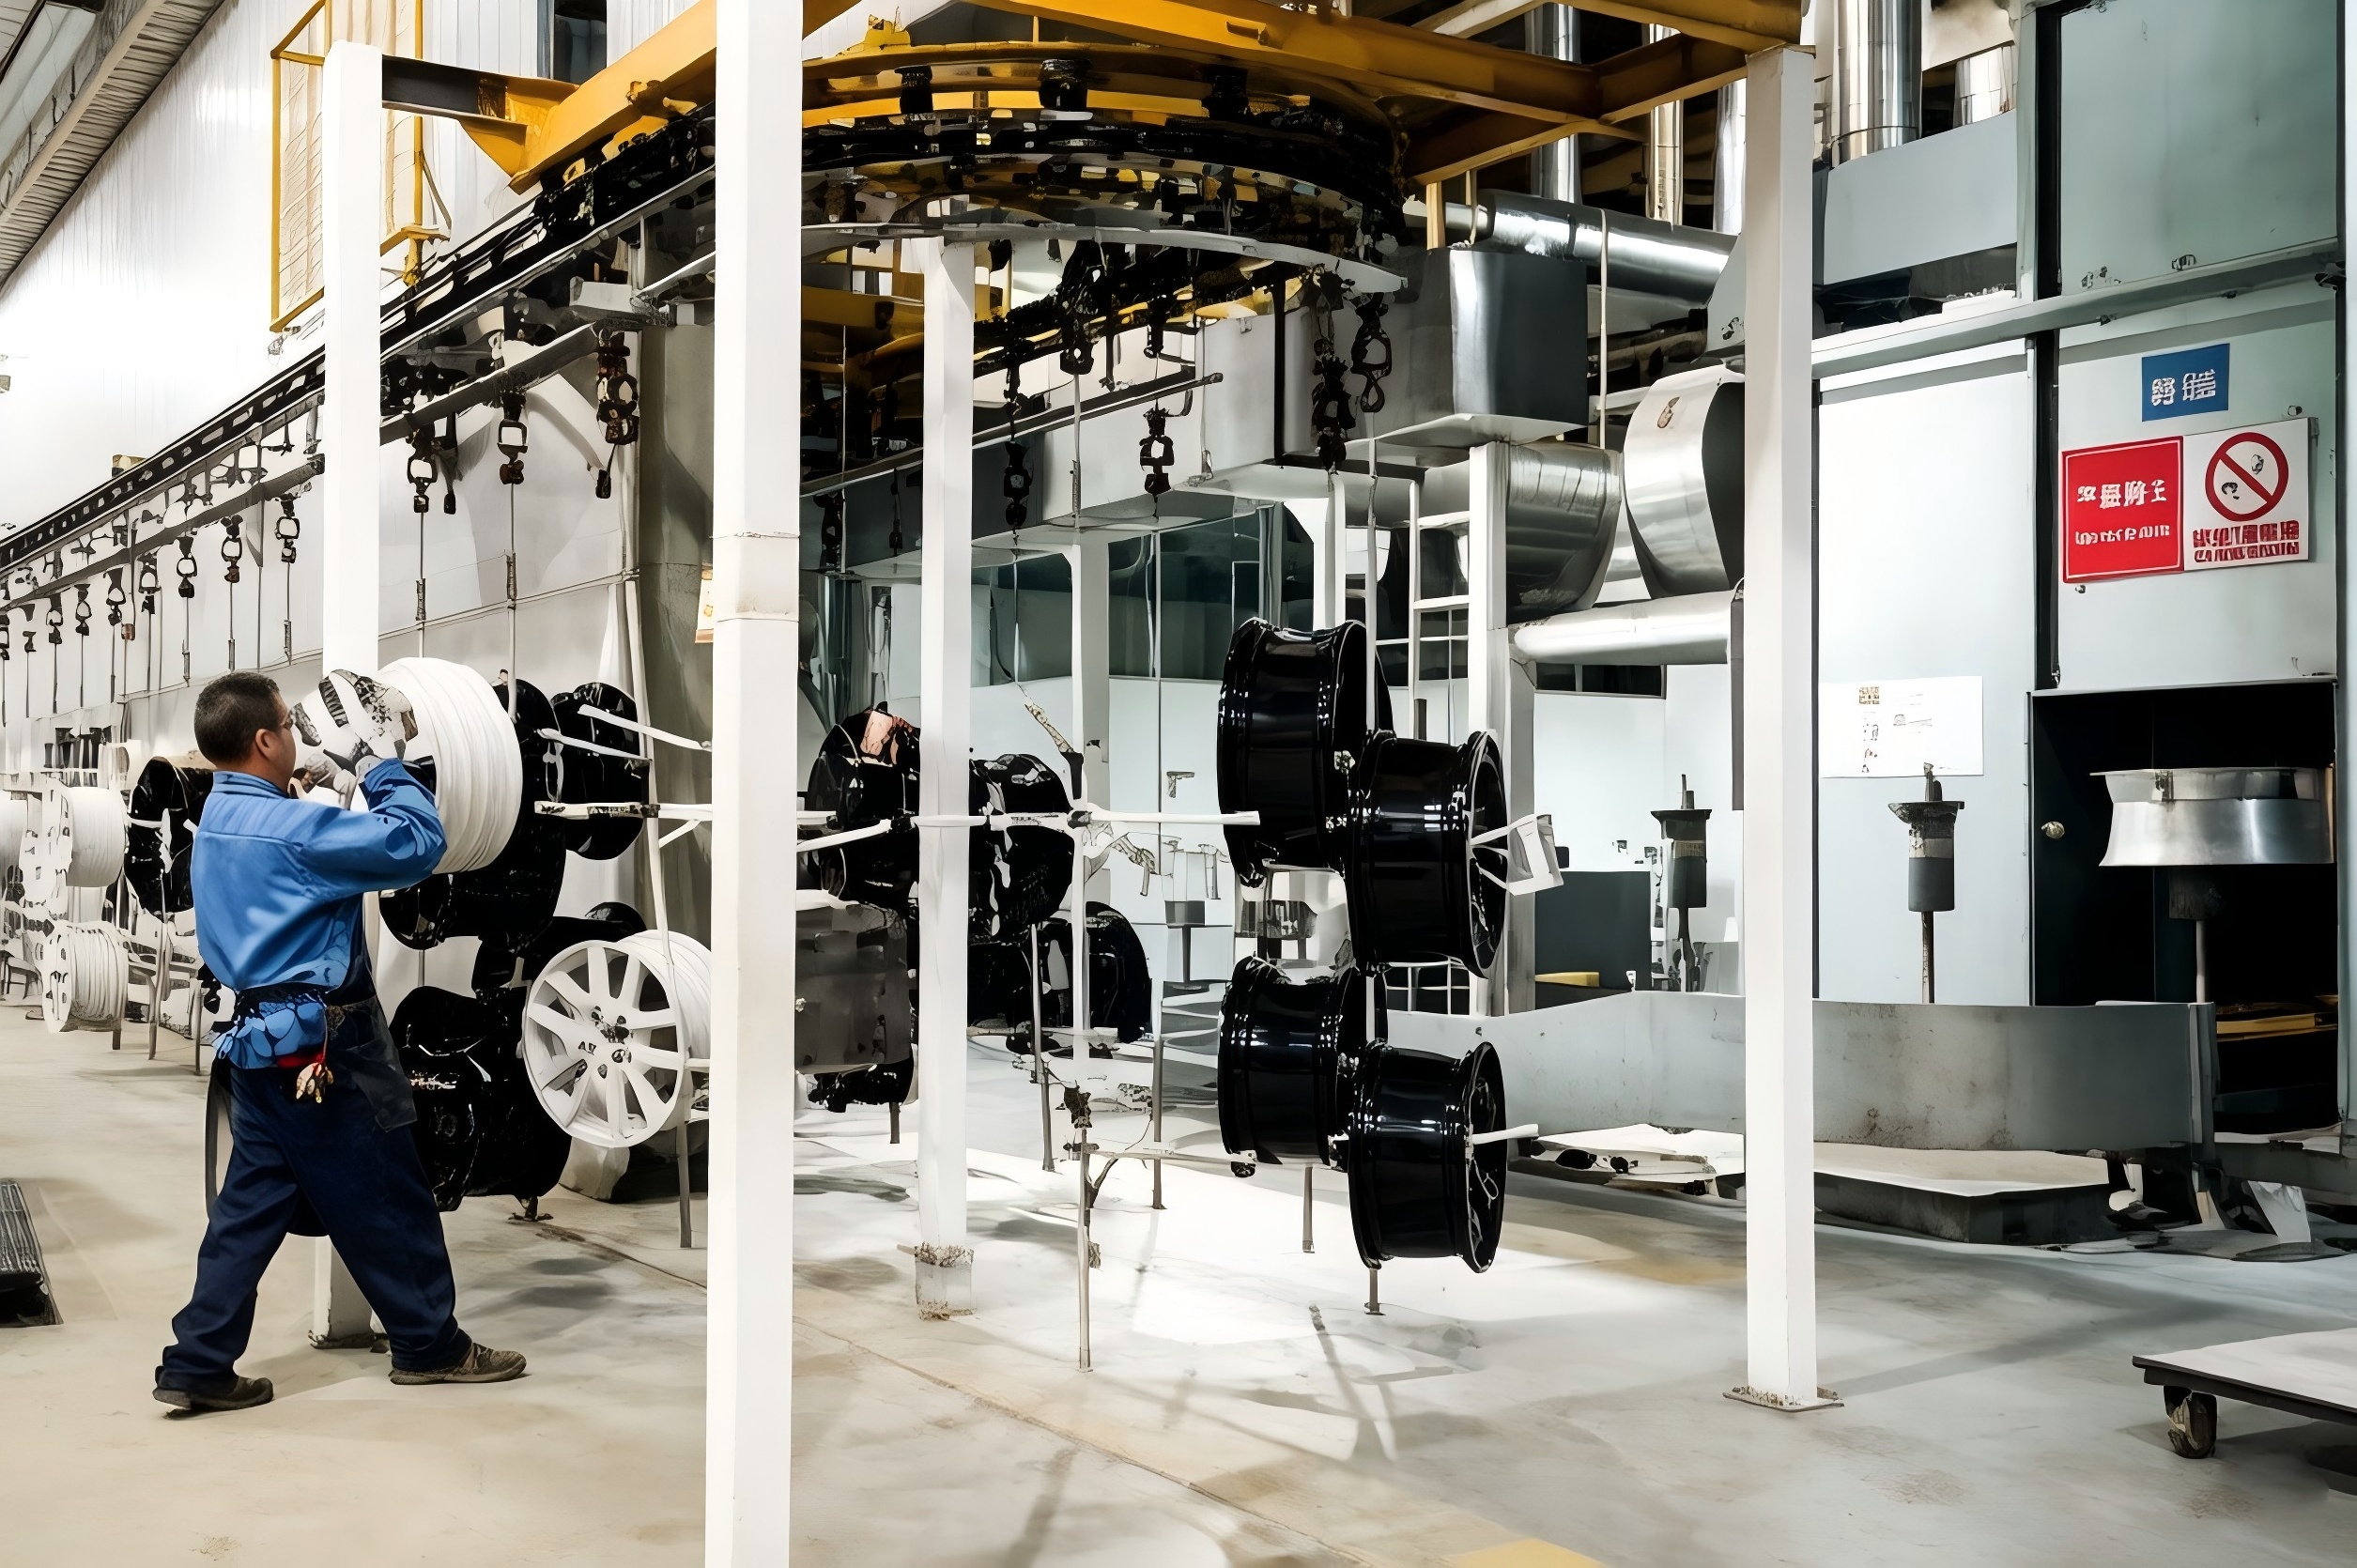
Сокку дөңгөлөктөр (forged wheels) – көбүнчө “кованые диски” деп аталат – куюлган металлдан калыпка куюлбай, бир катуу алюминий эритмесинен (билеттан) жасалган дөңгөлөктөр. Гидравликалык пресстер ысытылган билетти күч менен кысып, металлды агызып, анын ички дандар структурасы дөңгөлөктүн формасына ылайык үзгүлтүксүз болуп турат. Сокку бланк (forged blank) андан кийин термиялык иштетүүдөн өтүп, CNC станоктарында иштетилип, даяр дөңгөлөк болуп бүтөт. Күнүмдүк өнөр жайлык колдонууда “сокку дөңгөлөктөр”, “сокку дисктер”, “сокку алюминий дөңгөлөктөр” жана “сокку эритме дөңгөлөктөр” – бир эле өндүрүш ыкмасын жана анын натыйжасында алынган дөңгөлөктөрдү билдирет.
Демек, “сокку” деген сөз материалды эмес, процессти билдирет. Көпчүлүк сокку дөңгөлөктөр жогорку сапаттагы куюлган дөңгөлөктөрдө колдонулган алюминий эритмелеринин бирдей тобунан жасалат; аларды айырмалап турган нерсе – металл катуу абалында басым астында калыптанат, бул материалдын ички структурасын өзгөртөт – жана дал ушул айырмачылыкка сатып алуучулар чындап төлөшөт.
Сокку дөңгөлөктөр кантип жасалат: Билеттен даяр дискке чейин
Ар бир заводдун өзүнүн линиясы болгону менен, сокку дөңгөлөк процесси жалпысынан бирдей ырааттуулукка ээ:
- Билетти даярдоо. Өндүрүш 6061 алюминий эритмесинен жасалган катуу цилиндрден башталат, ал узундукка араланат жана линияга кирерден мурун текшерилет.
- Ысытуу жана пресскө согуу. Билетти эритпей агып кете турган температурага чейин ысытат, андан кийин согуу пресстинде кысып, металлды калыпты толтуруп, дандар структурасы дөңгөлөктүн геометриясына ылайыкташат.
- Термиялык иштетүү (T6 режим). Сокку бланкты эритме термиялык иштетүүдөн өткөрүп, жасалма көлөмгө чейин эскирүү (aging) процесси жүргүзүлөт, бул эритменин күчтүүлүгүн бекемдейт.
- CNC иштетүү. Спицалардын беттери, барабан, монтаж бети, болттук схема, борбордук тешик жана офсет CNC токарь жана иштетүү борборлорунда акыркы өлчөмдөргө чейин иштетилет.
- Аяктоо. Дөңгөлөк кардардын талабы боюнча боёгу менен, порошок каптоо, жылмалуу, поляирлоо же каптоо менен беттик иштетүү алат.
- Текшерүү жана тестирлөө. Даяр дөңгөлөктөр таңгактоодон мурун өлчөмдөрдү, баруут жана балансты текшерүү, ошондой эле стандарттуу коопсуздук тесттеринен өтөт.
Weelmanда инженердик пикир инструменталдарды жасоодон мурда башталат: ар бир дизайн FEA (чектүү элементтердин анализи) аркылуу өтөт жана жаңы программалар OEM секторунда колдонулган PPAP протоколдордун негизинде текшерилет. Демек, монтаждык жана структуралык суроолор дизайн этабында чечилет, өндүрүш линиясында табылбайт.
Сокку vs. Куюлган дөңгөлөктөр: Процесс металды кантип өзгөртөт
Согуу менен куюунун практикалык айырмасы металлдын ички структурасынын кандайча түзүлүшүндө. Куюу процессинде эритилген алюминий калыпка куюлуп, эркин муздайт; майда газ сөөгүчтөрү жана кичирейүү тешикчелери калышы мүмкүн, ал эми дандар структурасы туш келди болот. Согуу процессинде катуу билет кысып алынат, ошондуктан дандар тыгыз болуп, дөңгөлөктүн формасына ылайыкташат.
| Өзгөчөлүк | Куюлган дөңгөлөктөр | Сокку дөңгөлөктөр |
| Баштапкы материал | Калыпка куюлган эритилген алюминий | Жогорку күч менен басылган катуу алюминий билети |
| Дандар структурасы | Эритилген масса муздаганда эркин түзүлөт | Үзгүлтүксүз жана дөңгөлөктүн формасына ылайыкташкан |
| Ички тешикчелер | Газ сөөгүчтөрү же кичирейүү тешикчелери мүмкүн | Куюу тешикчелери жок тыгыз структура |
| Күч-салмак катышы | Жакшы | Жогору – ошол эле дизайн жеңилирээк же күчтүү болушу мүмкүн |
| Типтүү ролу | Көп сандаган, баасына багытталган продукт линиялары | Перформанс, люкс, оор жүк ташуучу жана кастомдык программалар |
Дандар структурасы эритилген металлдын муздагандан кийин эркин түзүлбөй, дөңгөлөктүн формасына ылайыкташкандыктан, сокку дөңгөлөк ошол эле жүктү азыраак материал менен көтөрө алат. Ошондуктан, ошол эле дизайндагы сокку дөңгөлөктөр, адатта, куюлган аналогдорго салыштырмалуу жеңилирээк, жана ошол эле металл күчтүүлүгүн жоготпостон, мындан да агрессивдүү спицалардын дизайнын жана чоңураак диаметрлерин көтөрө алат.
6061-T6: Сокку дөңгөлөктөрдүн артында турган алюминий эритмеси
Көпчүлүк сокку дөңгөлөктөр, анын ичинде Wheelman тарабынан жасалган бардык моделдер, T6 режиминдеги 6061 алюминийин колдонушат. 6061 – магний жана кремний камтыган термиялык иштетилүүчү эритме, күчтүүлүк, коррозияга туруктуулук жана иштетүү жөндөмдүүлүгүнүн айкалышы үчүн бааланат. “T6” белгиси материал эритме термиялык иштетүүдөн өткөрүлүп, бул эритме үчүн эң жогорку практикалык күч режимине чейин жасалма эскирүүдөн өткөнүн билдирет.
Сатып алуучулар үчүн практикалык натыйжа жөнөкөй: жеткирүүчү “сокку 6061-T6” десе, бул дөңгөлөк жакшы түшүнүлгөн, кеңири колдонулган структуралык эритмеден жасалган билеттен башталып, басым астында калыптанган жана аныкталган стандарт боюнча термиялык иштетилгенин билдирет. Бул маанилүү сапат сигналы – жеткирүүчү аны документтер менен тастыктай алса болот.
Моноблок, эки бөлүктүү жана үч бөлүктүү сокку конструкциялары
Согуу – бул конструкциянын бир түрү эмес, ыкма. Сокку дөңгөлөктү жасоонун үч кеңири таралган жолу бар:
- Моноблок (бир бөлүктүү). Бүткүл дөңгөлөк – борбор жана барабан – бир билеттен сокуп иштетилет. Бул эң жеңил жана эң катуу конструкция, перформанс жана негизги кастом программалары үчүн стандарттык тандоо. Wheelman компаниясынын моноблок сокку дөңгөлөктөрү 17ден 23 дюймга чейин жана көлөмү өзгөртүлүүчү офсет менен жеткиликтүү.
- Эки бөлүктүү. Сокку борборду өзүнчө барабанга бириктирип, кеңири монтаждарды, терең конкава профилдерин жана кеңири/офсет комбинацияларын ийкемдүү кылууга мүмкүндүк берет. Мисалы, 18ден 23 дюймга чейинки сокку эки бөлүктүү структура, өзгөртүлүүчү ET менен.
- Үч бөлүктүү. Сокку борбор ички жана сырткы барабан бөлүгү менен бириктирилип, өлчөмдөр боюнча максималдуу ийкемдүүлүктү жана айрым компоненттерди оңдоону сунуштайт; бул өндүрүү жана чогултуу үчүн эң татаал конструкция.
Үч конструкция тең Wheelman компаниясында сокку 6061-T6 алюминийинде жеткиликтүү, ошондуктан продукт линиясы структураларды аралаштыра алат – мисалы, күнүмдүк монтаждар үчүн моноблок дөңгөлөктөр жана терең диск же шоу үчүн арналган SKU үчүн эки же үч бөлүктүү дөңгөлөктөр – ошол эле материал стандартын сактоо менен.
Сатып алуучулар заказ бергенден мурда тастыктоосу керек монтаждуу негиздер
Сокку дөңгөлөктүн унаага ылайыктуу болушу бир нече параметр менен аныкталат жана алардын ар бирин өндүрүшкө чейин жазуу жүзүндө тастыктоо керек:
- Диаметр жана туурасы. Wheelman компаниясынын сокку программалары 17ден 23 дюймга чейин камтыйт; туурасы шинанын монтажын жана абалын аныктайт.
- Болттук схема (PCD). Айлана тешиктеринин саны жана аралыгы, мисалы 5x100, 5x110, 5x114.3 же 5x120, хабга так дал келиши керек.
- Борбордук тешик. Борбордук тешик хабдын диаметрине дал келиши же туура адаптер менен дал келиши керек.
- Офсет (ET). Офсет дөңгөлөктүн бамперге канчалык кирип-чыгышын башкарат; Wheelman ETди кардардын талабы боюнча иштетет.
- Жүктөө талабы. Унаанын салмагын классификациялоо – жеңил унаа, SUV, оф-роуд же оор EV – дөңгөлөктүн күчтүүлүк максатын аныктайт.
Болттук схеманы, туурасты, борбордук тешикти жана офсетти так дал келтирүү – колдонууга жарактуу дөңгөлөк программасын кампадагы шайкеш келбеген дөңгөлөктөрдүн арасынан айырмалап турган нерсе. Дал ушул жерде жеткирүүчүнүн монтаждуу тастыктоо процесси анын сокку мүмкүнчүлүгү менен бирдей мааниге ээ.
Сокку дөңгөлөктөр кайсы учурда туура тандоо болот – жана кайсы учурда эмес
Сокку дөңгөлөктөр салмак, күчтүүлүк же дизайн тереңдиги коммерциялык мааниге ээ болгон жерде өздөрүнүн премиумунун негизин алат: перформанс комплектациялары, люкс монтаждар, шоу жана кастомдык курулуштар, оф-роуд унаалары жана электромобилдер сыяктуу оор колдонмолор, алардын батарейка топтору салмакты жана жүк көтөрүү жөндөмдүүлүгүн кадимки унааларга караганда көбүрөөк маанилүү кылат. Баасы биринчи орунда турган кирүү деңгээлиндеги алмаштыруучу линиялар үчүн куюлган дөңгөлөктөр мындан ары да акылга сыярлык вариант бойдон калууда – тең салмактуу каталог көбүнчө экөөнү тең колдонот.
Заказ көлөмдөрү да көп сатып алуучулар күткөндөн жеткиликтүү. Wheelman чекене заказдарды бир комплекттен (төрт дөңгөлөк) кабыл алат, ал эми дүңүнөн 60 даана ар бир спецификация жана аяктоо боюнча, түстөрдү аралаштырууга уруксат берилет. Даярдоо мөөнөттөрү, адатта, 15–25 күн моноблок аяктоолору үчүн, мисалы, жылмалуу, поляирленген же боёлгон, хром каптоо үчүн болжол менен 10–15 күн узак, ал эми эки жана үч бөлүктүү курулуштар үчүн 25–35 күн.
Жеткирүүчүнүн сокку дөңгөлөк жоболорун кантип текшерүү керек
“Сокку” веб-сайтта айтууга оңой, ал эми ташууда далилдөө кыйын. Программага өтүүдөн мурда, жеткирүүчүгө маанилүү жоболорду документтештирүүнү сураныңыз:
- Материалдык сертификат. Билеттин 6061-T6 экенин, изделүүчү материалдык жазуулары менен тастыктоо.
- Термиялык иштетүү жазуулары. T6 режиминин чындыгында колдонулуп, көзөмөлдөнүп жатканын далилдөө.
- Коопсуздук тести. Стандартташкан дөңгөлөк тесттеринин натыйжалары, мисалы, сокку, радиалдык чарчоо жана бурч чарчоо.
- Сапат системасы жана рыноктук шайкештик. Таанылган автомобиль сапат системаларына сертификат – Wheelman ISO9001, QS9000 жана TS16949 сертификаттарына ээ – жана АКШ рыногу үчүн, Транспорт департаменти (DOT) менен каттоо.
- OEM-деңгээлдеги валидация. OEM/OES программалары үчүн, PPAP документтери жана FEA тастыктаган дизайн обзору.
Бул документтерди талап боюнча чыгара ала турган жеткирүүчү – жана өндүрүшкө чейинки 3D рендерингдерди жана монтажды тастыктоону сунуштаган, мисалы Wheelman инструменталдарды жасоодон мурда – дистрибьютор же дилер брендине өз кардарлары дөңгөлөктөрдүн эмне үчүн баасына татыктуу экенин сураганда коргоого жооп берет.
Негизги тыянактар
- Сокку дөңгөлөктөр катуу 6061-T6 алюминий билетин басуу менен жасалат, бул куюлган дөңгөлөктөр кайталай албаган үзгүлтүксүз дандар структурасын түзөт.
- Бул процесс күч-салмак катышын жогорулатат: жеңилирээк дөңгөлөктөр, тереңирээк дизайн жана ошол эле эритме тобунан алынган жакшы жүк көтөрүү жөндөмдүүлүгү.
- Конструкция (моноблок, эки бөлүктүү, үч бөлүктүү) жана монтаждуу маалыматтар (өлчөм, PCD, ET, борбордук тешик, жүк) ар бир программа боюнча аныкталышы керек, болжолдонбошу керек.
- Жеткирүүчүнүн жоболорун заказ берүүдөн мурда материалдык сертификаттар, тест отчеттору, сапат сертификаттары жана монтажды тастыктоо аркылуу текшерүү керек.
Эгер сиз өз рыногуңуз үчүн сокку дөңгөлөк линиясын пландап жатсаңыз, Weelman 17ден 23 дюймга чейинки OEM жана жеке бренддик сокку дөңгөлөктөрдү моноблок, эки бөлүктүү жана үч бөлүктүү конструкцияда, FEA тастыктаган дизайн, PPAP валидациясы жана глобалдык жеткирүү менен камсыздайт. Максаттуу монтаждарыңызды жана көлөмдөрүңүздү бөлүшүп, программа боюнча сунуш жана баасын алыңыз.
بىز بىرلەشەلەك:


